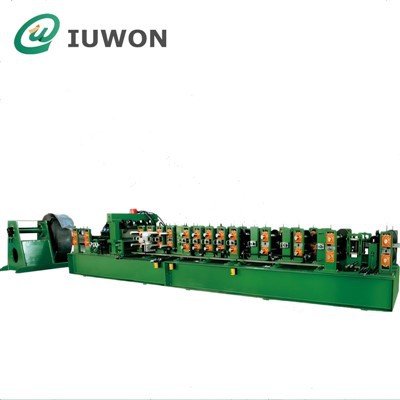
Hanghzou IUWON Technology Co., Ltd. adalah salah satu produsen dan pemasok mesin roll forming industri surya yang paling andal di Cina. Dengan pengalaman berlimpah, kami dengan hangat menyambut Anda untuk membeli mesin roll forming industri surya berkualitas tinggi dari pabrik kami. Pelayanan yang baik dan harga yang wajar tersedia.
Proses Pembentukan dan Alur Kerja Mekanik
Proses produksi dimulai pada decoiler hidraulik, di mana kumparan baja dengan ketebalan mulai dari 1,5 mm hingga 3,0 mm dilepaskan di bawah tegangan yang terkendali. Unit perata menghilangkan deformasi set koil sebelum strip memasuki pengumpan servo.
Pengumpan servo memposisikan strip sesuai dengan koordinat pelubangan. Silinder pelubang hidraulik kemudian membuat lubang pemasangan, slot kabel, lubang grounding, atau bukaan rakitan yang diperlukan untuk sistem braket fotovoltaik.
Setelah dilubangi, strip memasuki bagian pembentuk gulungan. Setiap stasiun roller menerapkan deformasi bertahap untuk menghindari retak tepi dan pegas material. Tergantung pada kompleksitas profil, mesin umumnya menggunakan 14 hingga 24 stasiun pembentuk.
Profil yang terbentuk kemudian melewati sistem pemotongan hidrolik atau unit geser terbang. Bagian pemotongan melacak kecepatan jalur untuk mempertahankan produksi berkelanjutan tanpa menghentikan aliran material.

Komponen Struktural Utama
Dekoiler Hidraulik
Decoiler mendukung gulungan baja dengan berat antara 3 dan 10 ton. Lengan ekspansi menjepit diameter dalam koil secara mekanis atau hidrolik untuk mencegah selip koil selama pengumpanan.
Unit Pengumpanan Leveling dan Servo
Bagian perataan menggunakan beberapa rol korektif untuk meratakan kelengkungan kumparan sisa. Motor pengumpan servo mengontrol keakuratan kemajuan strip selama operasi pelubangan, terutama untuk profil yang memerlukan jarak lubang berulang.
Sistem Meninju
Unit pelubang menggunakan silinder hidrolik dan cetakan yang dapat diganti. Operasi meninju yang umum meliputi:
•Lubang pemasangan berlubang
•Lubang pembumian berbentuk bulat
•Lubang sambungan memanjang
•Titik penguatan timbul
Punching dies biasanya dibuat dari baja perkakas Cr12MoV atau SKD11 untuk menahan keausan tepi selama produksi berkelanjutan.
Stasiun Roll Forming
Rol biasanya dibuat dari baja bantalan GCr15 dan diberi perlakuan panas untuk meningkatkan kekerasan permukaan. Poros roller mentransfer torsi pembentuk melalui sistem transmisi yang digerakkan oleh gearbox-.
Selama pengoperasian, setiap pasangan roller hanya membengkokkan sebagian kecil dari geometri profil akhir untuk mengurangi konsentrasi tegangan material.
Unit Pemotong Hidraulik
Bagian pemotongan memotong profil yang dibentuk hingga panjang yang diprogram. Toleransi pemotongan tipikal tetap dalam &plusln;1,0 mm tergantung pada kecepatan garis dan ketebalan material.
Lingkungan Produksi dan Kondisi Operasi
Peralatan ini biasanya dipasang di pabrik fabrikasi struktur fotovoltaik yang beroperasi dalam kondisi produksi batch berkelanjutan.
Persyaratan bengkel umum:
•Catu daya industri tiga-fase
•Lantai beton bertulang datar
•Akses derek di atas kepala untuk pemuatan koil
•Suhu pengoperasian sekitar antara 5 derajat dan 40 derajat
Di lingkungan-kelembaban tinggi, lemari listrik umumnya memerlukan sistem ventilasi tertutup untuk mengurangi akumulasi kelembapan di dalam PLC dan komponen kontrol servo.
Jenis Profil yang Diproduksi
Mesin tersebut dapat berbentuk:
•Rel pemasangan tenaga surya
•Bagian pemasangan-berbentuk topi
•Komponen pendukung pelacak
Geometri profil bergantung pada:
•Konfigurasi perkakas roller
•Tata letak pukulan
•Kekuatan luluh material
•Kapasitas-dukungan beban yang diperlukan
Untuk struktur tanah fotovoltaik yang terkena beban angin, profil sering kali menyertakan rusuk penguat untuk meningkatkan kekakuan bagian.
Instalasi dan Integrasi
Lini mesin biasanya dipasang dalam tata letak produksi linier. Perataan pondasi secara langsung mempengaruhi keselarasan roller dan kelurusan profil.
Prosedur commissioning umumnya meliputi:
•Penjajaran tengah roller
•Kalibrasi umpan servo
•Pengujian sinkronisasi pukulan
•Verifikasi panjang pemotongan
•Uji coba pembentukan dengan bahan produksi
Sistem PLC dapat berintegrasi dengan sistem penumpukan otomatis atau sistem manajemen produksi MES melalui protokol komunikasi industri.
Persyaratan Pemeliharaan
Garis pembentuk gulungan beroperasi di bawah pembebanan rotasi terus menerus dan memerlukan pemeriksaan berkala terhadap:
•Keausan permukaan roller
•Pelumasan bantalan
•Kontaminasi oli hidrolik
•Akurasi posisi servo
•Kondisi tepi cetakan punching
Penyelarasan roller yang tidak tepat dapat menghasilkan:
•Memutar profil
•Kegelisahan tepi
•Deviasi offset lubang
•Bagian asimetri
Temperatur oli hidrolik umumnya dijaga di bawah 55 derajat untuk mengurangi degradasi seal dan ketidakstabilan viskositas selama siklus produksi yang panjang.
Aplikasi Teknik Khas
Sistem Pemasangan Tenaga Surya Atap
Mesin ini menghasilkan rel pemasangan ringan yang digunakan untuk-panel fotovoltaik berbingkai aluminium yang dipasang pada atap logam dan atap beton.
01
Tanah-Struktur Tenaga Surya Terpasang
Profil baja galvanis yang lebih tebal dibentuk untuk pembangkit listrik tenaga surya skala utilitas yang terkena pengangkatan angin dan pembebanan struktural dengan rentang yang panjang.
02
Sistem Carport Tenaga Surya
Saluran yang terbentuk dan anggota struktural mendukung rakitan atap fotovoltaik yang terintegrasi ke dalam struktur parkir.
03
Struktur Pendukung Pelacak
Profil berlubang-presisi digunakan dalam sistem pelacakan surya yang memerlukan toleransi pemasangan berulang dan penyelarasan rotasi.
04
Parameter Teknis
| Barang | Kisaran Khas |
|---|---|
| Lebar Kumparan | 100–500mm |
| Ketebalan Bahan | 1,0–4,0 mm |
| Kecepatan Pembentukan | 10–30 m/mnt |
| Stasiun Rol | 14–24 Stasiun |
| Tenaga Motorik Utama | 11–30kW |
| Tipe Meninju | Hidrolik Servo |
| Sistem Pengendalian | PLC + Layar Sentuh |
Pertanyaan Umum
T: Profil surya apa yang dapat dihasilkan mesin ini?
J: Mesin ini membentuk rel pemasangan fotovoltaik, saluran C, saluran U, saluran penyangga, dan profil pendukung pemasangan di tanah dari baja galvanis atau kumparan aluminium.
T: Berapa ketebalan material yang dapat ditangani mesin?
J: Kisaran pemrosesan umumnya adalah 1,0–4,0 mm tergantung pada struktur profil dan kekuatan luluh material.
T: Apakah mesin mendukung pukulan inline?
J: Ya. Jalur ini mengintegrasikan pengumpanan servo dan pelubangan hidraulik untuk lubang pemasangan, lubang berlubang, dan bukaan sambungan selama produksi berkelanjutan.
T: Bagaimana akurasi profil dikontrol selama produksi?
J: Mesin ini menggunakan pembentukan roller berurutan, pengumpanan-yang dikontrol servo, dan sinkronisasi PLC untuk mengurangi puntiran, deviasi lubang, dan kesalahan panjang pemotongan.
T: Informasi apa yang diperlukan sebelum penyesuaian mesin?
A: Pembeli biasanya menyediakan:
•Gambar bagian profil
•Ketebalan bahan
• Tata letak lubang
•Persyaratan kecepatan produksi
•Lebar koil dan jenis material
Tag populer: mesin roll forming industri surya, Cina produsen mesin roll forming industri surya, pemasok, pabrik, Mesin Roll Forming Braket Fotovoltaik, Bingkai Panel Surya Strut Roll Forming Machine, Mesin Pembentuk Gulungan Braket PV Surya